
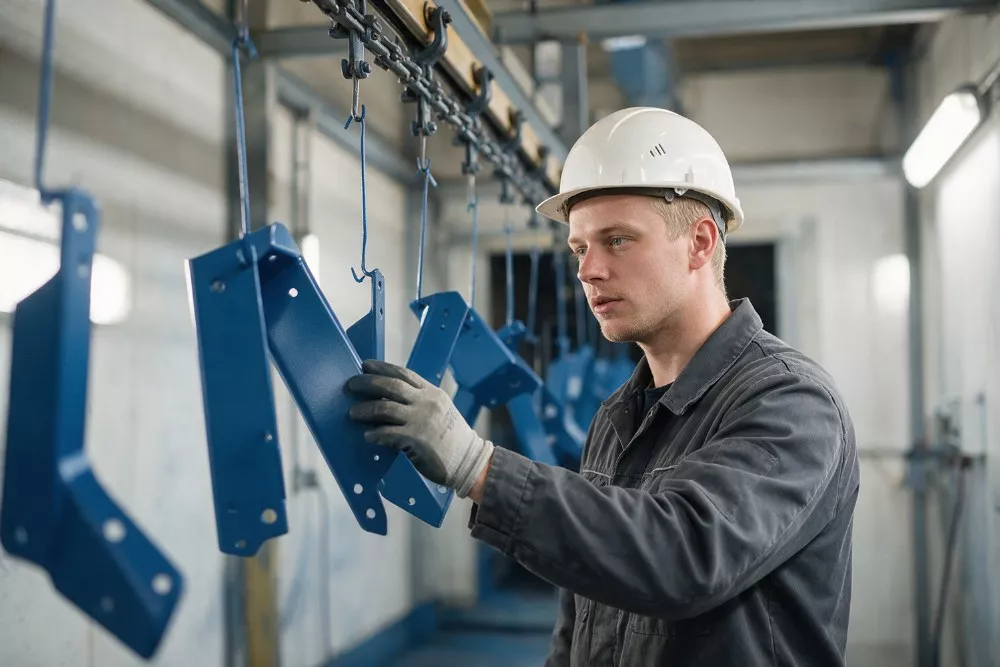
Rower, który po latach nadal wygląda jak nowy, brama bez śladu rdzy, metalowy regał w magazynie odporny na uderzenia wózków — trwałość tych rzeczy zależy w dużej mierze od powłoki o grubości porównywalnej z kartką papieru. Inżynier procesu malowania odpowiada za to, by ta cienka warstwa trzymała się mocno i dobrze wyglądała. Planuje przygotowanie powierzchni, dobiera farby i parametry utwardzania, czuwa nad linią lakierniczą i usuwa przyczyny wad, zanim pomalowane części trafią do klienta.
Powłoka ma dwa zadania: chronić materiał przed korozją, wilgocią, słońcem i chemikaliami oraz dobrze wyglądać – mieć właściwy kolor, połysk i strukturę. Jedno i drugie musi się utrzymać przez lata, a słaba powłoka potrafi zawieść już po jednej zimie. Reklamacja całej partii kosztuje wtedy wielokrotnie więcej niż staranne przygotowanie procesu. Inżynier procesu malowania pracuje głównie w zakładach, które malują wyroby z metalu i tworzyw: części maszyn, konstrukcje stalowe, meble metalowe, ramy rowerowe czy elementy pojazdów. Ustala technologię, prowadzi dokumentację i pilnuje, by linia pracowała zgodnie z nią na każdej zmianie.
Ciekawostka: farba proszkowa nie zawiera rozpuszczalnika. Naelektryzowany proszek przywiera do uziemionego detalu jak kurz do ekranu, a dopiero w piecu topi się i tworzy gładką, twardą powłokę. Proszek, który nie osiadł na detalu, można zebrać i użyć ponownie, a w hali prawie nie ma oparów rozpuszczalników – dlatego tę technologię tak chętnie wybierają zakłady malujące metal.
Dobra powłoka zaczyna się na długo przed nałożeniem farby. Inżynier dobiera każdy etap do materiału, kształtu detalu i wymagań klienta – inaczej maluje się ogrodzenie, a inaczej część, która będzie pracować w słonym, morskim powietrzu. Liczy się też powtarzalność: proces ustawiony raz musi dawać ten sam efekt na każdej zmianie i przy każdej partii farby. Typowy proces obejmuje:
Do tego dochodzi ekonomia. Zużycie farby, energii i wody w myjni wpływa na koszt każdego detalu, więc inżynier szuka ustawień, przy których powłoka spełnia wymagania, a linia nie marnuje materiału. Czasem wystarczy inaczej zawiesić detale albo zmienić kąt pistoletu, żeby farba trafiała tam, gdzie trzeba, zamiast osiadać na ścianach kabiny. Takie drobne zmiany, policzone na tysiącach sztuk, dają zaskakująco duże oszczędności – i często to właśnie one najlepiej pokazują wartość dobrego technologa. Mniej zużytej farby oznacza też mniej odpadów do utylizacji.
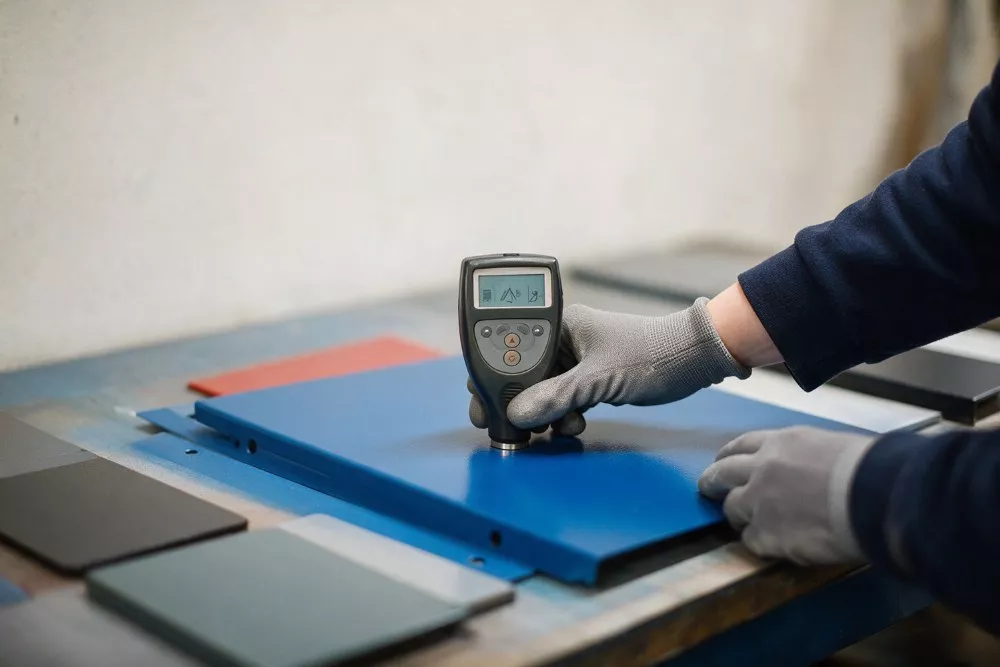
🕗 Rano inżynier kontroluje parametry kąpieli w myjni chemicznej, temperaturę pieców i wyniki pomiarów z nocnej zmiany. Jeśli coś odbiega od normy, zarządza korektę, zanim na linię trafią kolejne detale. Sprawdza też, czy na zawieszkach nie zebrało się za dużo starej farby, która pogarsza uziemienie detali. W południe przychodzi pora na próbę nowego koloru dla klienta: dobór parametrów natrysku, wygrzanie próbek, pomiar grubości i przyczepności. Wyniki trafiają do karty technologicznej, która stanie się instrukcją dla operatorów na wszystkich zmianach.
Po południu pojawia się zagadka – na części detali widać kratery. Trzeba sprawdzić sprężone powietrze, odtłuszczanie i czystość zawieszek, a potem opisać przyczynę i działania naprawcze. Dobrze opisana wada to wiedza, która przyda się następnym razem, gdy problem wróci w innej postaci albo na innej linii. Po kilku takich dochodzeniach wiele wad rozpoznaje się już po samym wyglądzie.
To zawód dla osób, które lubią szukać przyczyn. Wada powłoki rzadko ma jedno oczywiste źródło, więc trzeba sprawdzać hipotezy jedną po drugiej i nie zadowalać się pierwszym wyjaśnieniem – pomaga w tym metodyczne notowanie wyników i porównywanie ich z wcześniejszymi partiami. Przydaje się solidna wiedza z chemii i materiałoznawstwa: jak zachowują się farby epoksydowe, poliestrowe czy poliuretanowe, dlaczego stal koroduje i jak temperatura wpływa na utwardzanie powłoki. Do tego dochodzą podstawy automatyki, bo linie lakiernicze są coraz bardziej zautomatyzowane.
Nie wolno też zapominać o bezpieczeństwie. Praca z farbami i rozpuszczalnikami podlega ścisłym zasadom bezpieczeństwa i ochrony środowiska, a inżynier procesu odpowiada za to, by były przestrzegane na co dzień – od wentylacji kabin po odzież ochronną operatorów. Dotyczy to także ścieków z myjni chemicznej i odpadów farby, które trzeba właściwie zagospodarować.
Gdzie najczęściej szuka się źródła problemów z powłoką? Wykres pokazuje szacunkowy, typowy rozkład przyczyn — w konkretnym zakładzie proporcje mogą być inne.
Większość kłopotów zaczyna się, zanim farba w ogóle dotknie detalu. Dlatego dobry inżynier procesu poświęca tak dużo uwagi myciu, odtłuszczaniu i suszeniu.
Nie ma jednego kierunku studiów o tej nazwie, więc droga do zawodu bywa różna. Łączy ją jedno: trzeba zrozumieć zarówno chemię farby, jak i technikę linii, na której się ją nakłada. Kto lubi oba te światy, ma tu wyraźną przewagę nad kolegami, którzy znają tylko jeden z nich, i szybciej dostaje samodzielne zadania. Najczęściej wygląda to tak:
W wielu zakładach można też dojść do tej roli z działu jakości lub utrzymania ruchu, uzupełniając wiedzę o chemii powłok. Cenna jest także praktyka u producenta farb, bo pozwala poznać proces od strony materiału – i zrozumieć, dlaczego ta sama farba zachowuje się inaczej w dwóch różnych lakierniach. Z kolei kto zaczynał na hali, ma przewagę przy szukaniu przyczyn wad, bo zna linię od podszewki i wie, które ustawienia operatorzy zmieniają „na oko”. Doświadczenie z hali i wiedza z laboratorium uzupełniają się tu znakomicie, więc żadnej z tych dróg nie warto lekceważyć.
✅ Co daje satysfakcję:
⚠️ Co bywa trudne:
Wiele osób trafia do tego zawodu trochę przypadkiem, a potem zostaje na lata. Każda linia lakiernicza ma swoje kaprysy, a ich rozgryzanie daje sporo satysfakcji – zwłaszcza w dniu, w którym uparta wada wreszcie znika i z pieca wyjeżdżają same idealne detale. Dobry inżynier lakierni rzadko narzeka na brak pracy, bo każda fabryka coś maluje.


 poleca:

