
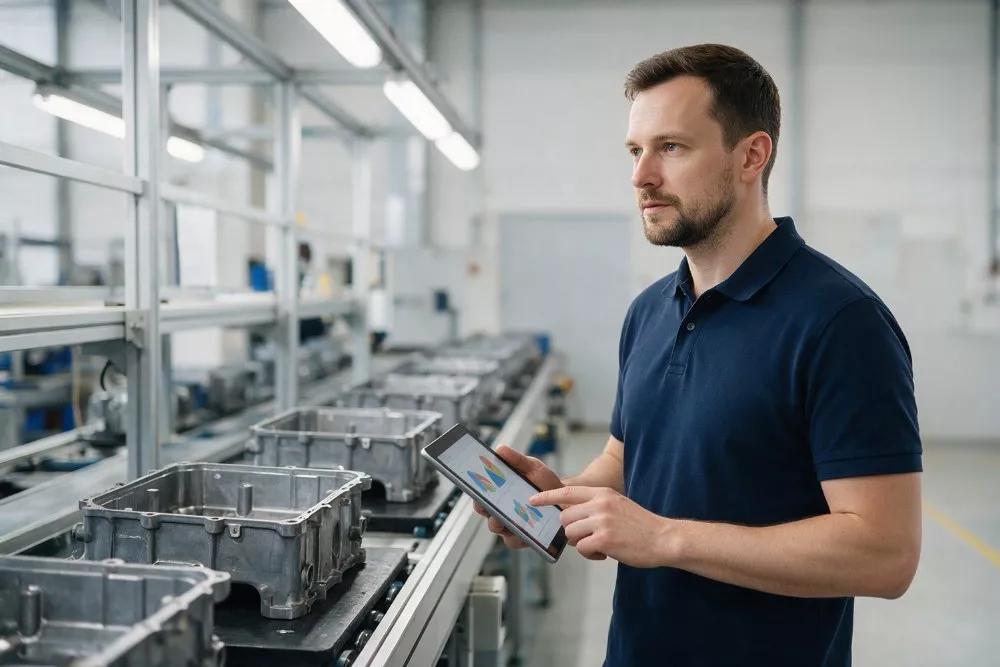
Klient zamówił tysiąc metalowych obudów, ale na czwartek, a nie na koniec miesiąca. Jedna maszyna stoi w przeglądzie, dostawa blachy się spóźnia, a na drugiej zmianie brakuje operatora. Czy da się zdążyć? Odpowiadanie na takie pytania to codzienność inżyniera organizacji i planowania produkcji. Układa harmonogramy dla wydziałów i stanowisk, liczy obciążenie maszyn, pilnuje, by materiały docierały na czas, i szuka sposobów, żeby zakład pracował płynnie — bez przestojów, nerwowych nadgodzin i niepotrzebnych zapasów.
Każdy wyrób to ciąg operacji: cięcie, gięcie, spawanie, malowanie, montaż, kontrola. Inżynier organizacji produkcji ustala, w jakiej kolejności i na jakich stanowiskach mają się odbywać, jak rozmieścić maszyny w hali i jak połączyć je w gniazda lub linie produkcyjne. Dobrze zaprojektowany przepływ oznacza krótsze drogi transportu, mniej czekania i mniej półproduktów odłożonych na bok. Planista przekłada z kolei zamówienia na konkretny harmonogram: która maszyna, kiedy, ile sztuk i z jakich materiałów. W praktyce obie role często łączy jedna osoba, która jednocześnie układa plan i usprawnia sposób pracy zakładu.
Ciekawostka: zasada „just in time”, czyli dostarczanie części dokładnie wtedy, gdy są potrzebne, narodziła się w przemyśle samochodowym. Zamiast trzymać w magazynie góry części „na wszelki wypadek”, fabryka zamawia je tak, by trafiały na linię niemal prosto z ciężarówki. To podejście zmieniło myślenie o zapasach w zakładach na całym świecie.
Plan produkcji nie powstaje na kartce. O jego jakości decyduje jednak nie tylko oprogramowanie, ale przede wszystkim to, czy dane w systemie zgadzają się z tym, co naprawdę dzieje się na hali. Dlatego dobry planista dużo chodzi po zakładzie i rozmawia z mistrzami – szybciej zauważy wtedy, że system pokazuje maszynę jako wolną, choć w rzeczywistości stoi w naprawie. Na co dzień korzysta z kilku rodzajów narzędzi:
🕗 Rano planista idzie na odprawę z mistrzami zmian: co udało się wykonać w nocy, które maszyny stoją, czego brakuje. Na tej podstawie koryguje harmonogram na najbliższe dni, zwracając szczególną uwagę na zlecenia z bliskim terminem i materiały, których zapas się kończy. W południe dzwoni dział sprzedaży – ważny klient chce przyspieszyć zamówienie. Inżynier sprawdza obciążenie stanowisk i dostępność materiałów, a potem uczciwie mówi, co jest możliwe i jakim kosztem dla innych zleceń. Czasem lepiej od razu powiedzieć „nie” niż obiecać termin, którego nie da się dotrzymać.
Po południu jest czas na usprawnienia: analizę, dlaczego przezbrojenie prasy trwa tak długo, pomiar czasów na nowym stanowisku montażowym, przygotowanie planu na kolejny tydzień i raportu dla kierownictwa. To ta część dnia, w której z gaszenia pożarów przechodzi się do zapobiegania im – i która po kilku miesiącach daje najbardziej widoczne efekty.
Ta praca wymaga myślenia systemowego – rozumienia, że przyspieszenie jednego zlecenia zwykle opóźnia inne, a oszczędność w jednym miejscu może stworzyć wąskie gardło gdzie indziej. Zanim planista zmieni plan, sprawdza więc, jakie skutki odczują inne wydziały i klienci. Równie ważna jest odporność na zmiany. Plan rzadko przetrwa tydzień bez poprawek: awarie, braki materiałów i nowe zamówienia wymagają szybkiego przeliczenia i spokojnej rozmowy z ludźmi, którzy woleliby coś innego. Kto denerwuje się przy każdej zmianie planu, szybko się tu zmęczy.
Przydaje się też pokora wobec wiedzy ludzi z hali. Wiele usprawnień w zakładach pochodzi od operatorów maszyn, dlatego dobry inżynier organizacji produkcji regularnie pyta, co przeszkadza im w pracy – i traktuje te uwagi poważnie, a nie jak narzekanie. Operator, który codziennie stoi przy maszynie, często wie o niej więcej niż najlepszy raport.
Które umiejętności są w tej pracy najważniejsze? Wykres przedstawia szacunkowe, typowe znaczenie poszczególnych kompetencji — w konkretnym zakładzie akcenty mogą się przesuwać.
Programy planistyczne można opanować w kilka tygodni. Trudniej o nawyk liczenia, rozumienie technologii i umiejętność dogadania się z produkcją i sprzedażą.
Do planowania produkcji można dojść z kilku kierunków technicznych, a nawet ekonomicznych, ale większość planistów i inżynierów organizacji produkcji przechodzi podobną ścieżkę. Liczy się nie tylko dyplom, lecz także to, czy choć raz widziało się z bliska, jak naprawdę działa hala produkcyjna i ile czasu zajmuje każda operacja:
Przydaje się sprawna obsługa arkusza kalkulacyjnego i dobry angielski, bo wiele zakładów należy do międzynarodowych grup i raportuje do centrali za granicą. Z czasem coraz ważniejsze stają się umiejętności miękkie: prowadzenie spotkań, negocjowanie terminów i przekonywanie innych do zmian. Inżynier, który potrafi wytłumaczyć mistrzowi zmiany, dlaczego nowy układ stanowisk ma sens, osiąga więcej niż ten, który tylko wysyła gotowy harmonogram mailem. Najlepsi planiści po latach pracy znają zakład tak dobrze, że potrafią przewidzieć kłopot, zanim pojawi się w systemie.
✅ Co daje satysfakcję:
⚠️ Co bywa trudne:
Wielu inżynierów lubi tę pracę właśnie za to, że nie da się jej wykonywać automatycznie. Każdy tydzień przynosi inne zamówienia, inne kłopoty i nowe pomysły na usprawnienia, a dobrze ułożony plan, który wytrzymał zderzenie z rzeczywistością, daje naprawdę dużo satysfakcji. Trudności są realne, ale rzadko powtarzają się w tej samej postaci.


 poleca:

